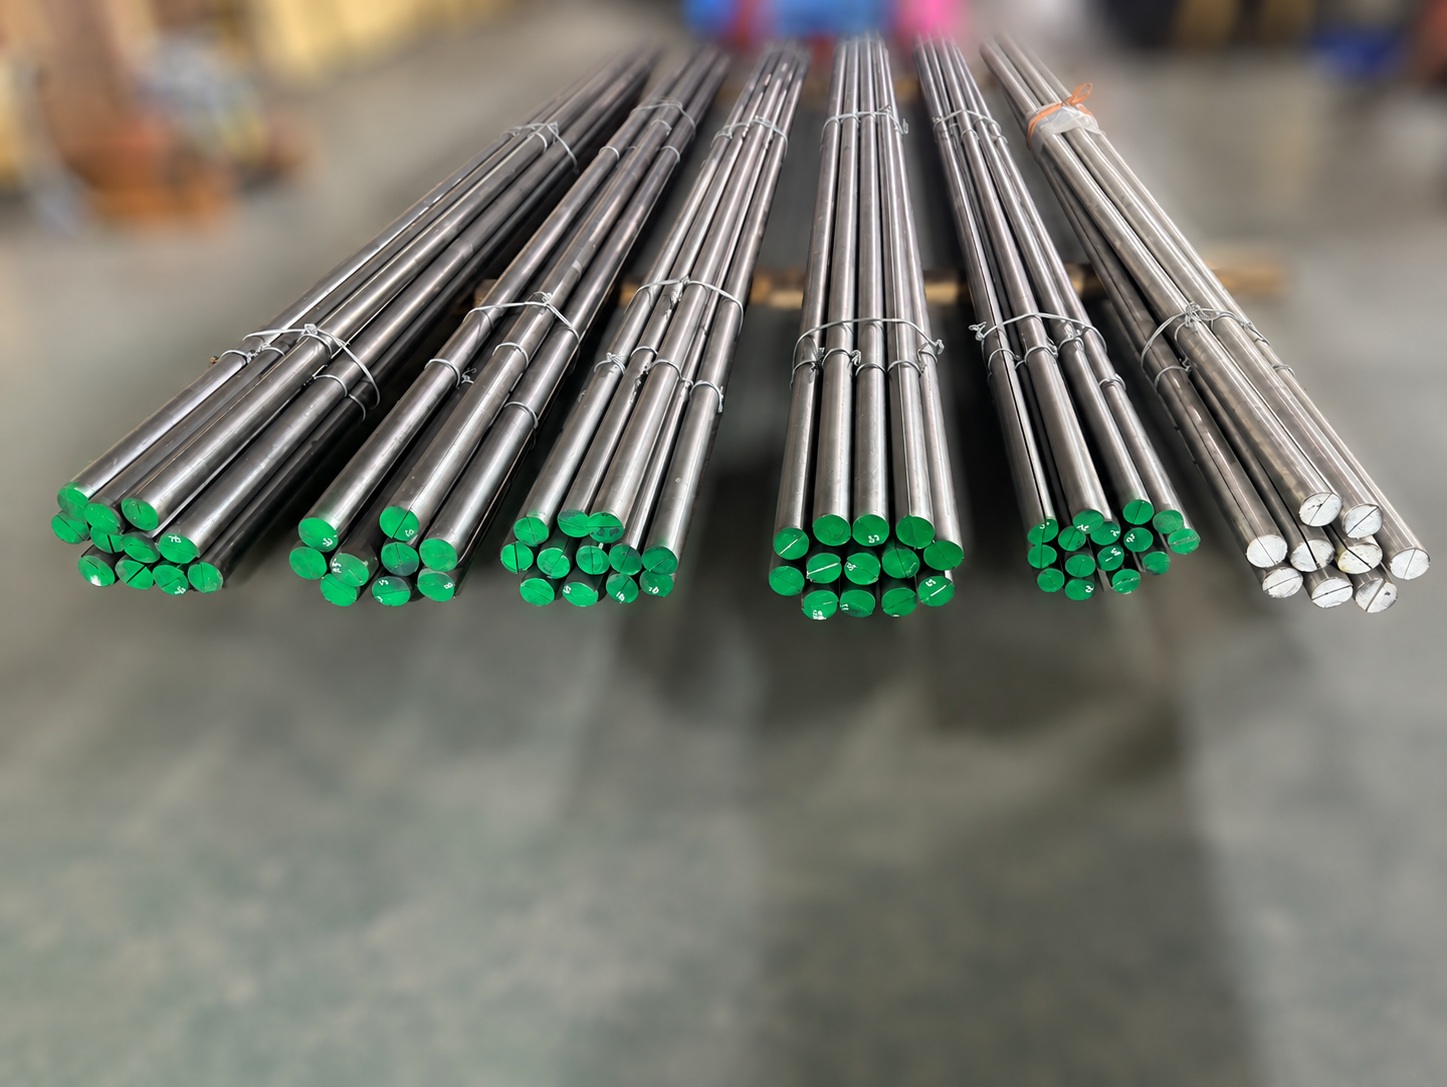
在合信金屬加工領域,實心圓棒是一種常見的金屬材料,經過不同加工方式後,可以轉換成各種特殊形狀,應用於機械零件、船舶結構、防撞設施及客製化金屬製品。
其中,「將實心圓棒剖半」看似簡單,實際加工時卻涉及材料去除量、加工時間、尺寸精度以及熱變形等問題。過去若需要取得半圓形實心材料,通常需要透過銑削、研磨等方式逐步去除材料。現在,工具櫃工廠新增實心圓棒剖半加工製程,加工範圍約為直徑25mm至300mm,為這類特殊金屬加工提供更有效率的解決方案。
傳統加工方式:銑削與研磨逐步去除材料
過去要讓一支實心圓棒形成半圓形截面,可以透過銑床進行加工。操作時,需要先將圓棒穩定固定於工作台,再利用銑刀逐步切削圓棒的一側,將原本凸出的圓弧部分加工掉。依照材料尺寸及加工深度,通常需要經過多次走刀,逐步接近所需尺寸。
銑削具有加工尺寸較容易控制的優點,也能取得相對平整的加工面,因此在特定零件加工中仍然具有實用價值。不過,當加工對象變成長尺寸、大直徑的實心圓棒時,所需要去除的材料量相當可觀,加工時間與機台工時也會隨之增加。
除了銑削之外,另一種較常見的方式就是使用打磨機或砂輪機進行研磨。作業人員持續將材料磨除,直到形成需要的半圓形狀。這種方式設備取得容易,適合少量或現場修整,但面對大量材料去除時,效率就會受到限制。
長時間研磨,熱累積也是加工上的考驗
使用打磨機進行大量研磨時,砂輪與金屬表面會產生摩擦熱。當加工時間拉長,熱量持續集中在工件局部區域,金屬會產生熱膨脹。如果工件不同區域的受熱程度不一致,冷卻之後的收縮也可能不同,進而造成熱變形、尺寸偏差或加工面不平整。
尤其實心圓棒直徑越大,需要去除的材料越多,研磨時間也越長,熱累積的控制就更加重要。
此外,人工研磨還受到操作人員的施力、角度與加工經驗影響。同樣規格的工件,如果加工時間或研磨量存在差異,最後的尺寸與表面狀態也可能有所不同。對需要後續焊接、組裝或精密貼合的產品而言,這些因素都會增加後續修整的工作量。
新製程–讓實心圓棒剖半更加有效率
針對傳統銑削與大量研磨需要投入較多加工時間的問題,工廠新增了實心圓棒剖半加工技術,可加工直徑約25mm至300mm的實心圓棒。新的加工方式能更直接地取得半圓形實心材料,大大降低過去大量銑削或長時間研磨所需要去除的材料量。
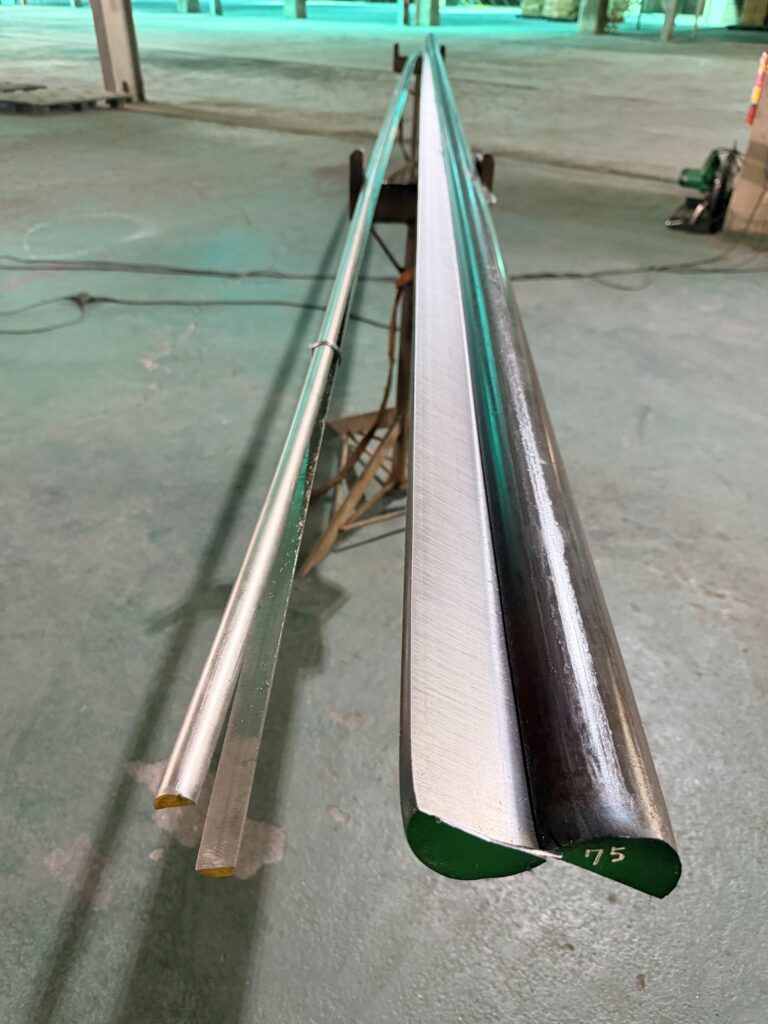
當加工流程縮短,砂輪等耗材的使用量也能相對降低,同時減少長時間研磨產生的熱累積。完成剖半後的材料,可以依照產品需求繼續進行裁切、鑽孔、焊接、組裝或表面處理。對需要批量加工的客戶來說,製程時間與加工效率都是重要考量。當前段材料加工更加有效率,後續製程也能更順暢地銜接。
遊艇與漁船護舷,成為實際應用案例
目前這項實心圓棒剖半加工已經應用於遊艇及漁船側邊的保險桿、護舷與防撞結構。船舶在靠岸、離岸或作業過程中,船體側邊可能與碼頭、其他船隻或相關設備接觸,因此需要在船身周邊設置適當的防護結構。半圓形實心材料具有良好的結構強度與接觸面,可依照船體外型進行裁切與配置,再透過焊接等方式固定。
過去製作這類材料,需要利用銑削或研磨逐步加工出半圓形截面。現在透過實心圓棒剖半製程,可以更有效率地取得所需材料,縮短前段加工時間,也方便後續船舶零件製作。
半圓形實心材料還能應用在哪裡?
實心圓棒剖半後所形成的半圓形材料,應用範圍並不限於船舶。
在建築與金屬工程中,可以應用於特殊扶手、欄杆、柱體包覆、牆面裝飾及弧形金屬結構。
在機械設備方面,可以製作機台防撞件、安全護欄、設備支撐及特殊機械結構。
在車輛與工程機械領域,則可應用於貨車、拖車、工程車的側邊防撞結構或特殊車體零件。
另外,農業機械、工業家具、展示設備等,也可能使用到半圓形金屬材料。只要產品設計需要半圓形截面、弧形接觸面或特殊金屬結構,都可以進一步評估實心圓棒剖半加工的可行性。
從傳統加工走向客製化金屬加工
從銑削、研磨到新的實心圓棒剖半製程,可以看見金屬加工技術持續改善的方向。
傳統銑削需要透過銑刀逐步去除材料,研磨則需要長時間使用砂輪加工。材料尺寸越大,所需投入的加工時間、人力與耗材也越多,過程中還需要注意熱累積及尺寸控制。
新的實心圓棒剖半加工技術,讓工廠在面對特殊半圓形材料需求時,多了一項更有效率的加工選擇。目前加工範圍約涵蓋直徑25mm至300mm,從小型零件到大型結構材料,都具有進一步開發的空間。從遊艇、漁船的船舶護舷,到機械設備防撞件、建築護欄、車輛結構及各式客製化金屬製品,實心圓棒剖半都可能成為產品設計的一種加工方案。
實心圓棒剖半加工、圓棒剖半、半圓金屬材料、大尺寸圓棒加工與客製化金屬加工,未來都能依照材料材質、直徑、長度、加工精度及最終用途,評估適合的加工方式,讓金屬材料從標準圓棒進一步轉化為符合實際需求的特殊結構件。對合信製造工廠而言,製程能力的提升,代表能夠處理更多不同尺寸與用途的材料,也讓客製化金屬加工有更多發展空間。